
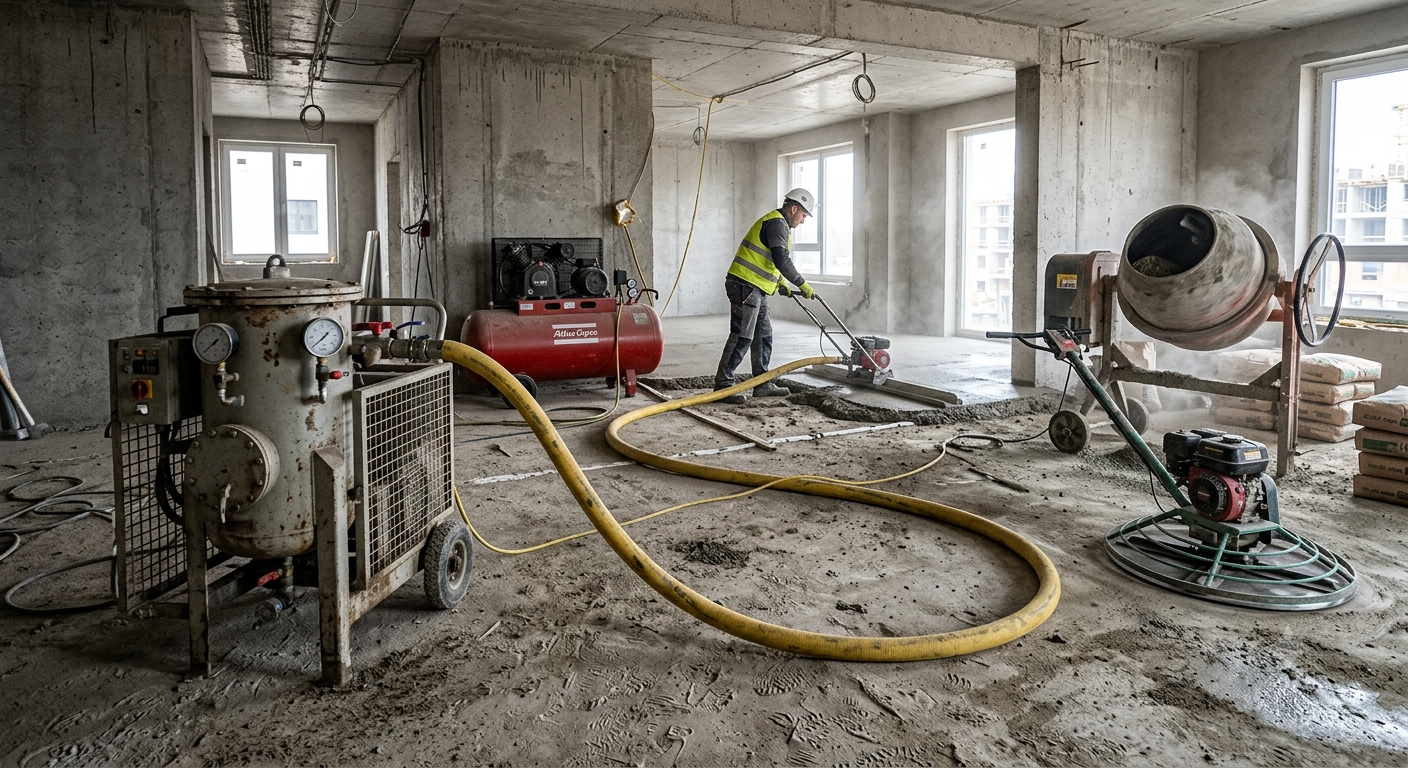
Станция для полусухой стяжки — комплекс оборудования, включающий пневмонагнетатель, компрессор, систему подачи и затирочную технику. Разбираем каждый узел, его функции, инженерные нюансы и принципы совместной работы, обеспечивающие ровный пол с прочностью на сжатие 20–25 МПа.
Источник: Gemini
Что такое станция для полусухой стяжки и какие основные узлы входят в её состав?
Станция для механизированной укладки полусухой цементно-песчаной смеси — это технологический комплект, объединяющий оборудование для приготовления, пневмотранспортировки и финишной обработки жёсткого раствора с водоцементным отношением 0.35–0.45. В минимальной конфигурации она включает пневмонагнетатель, подающий сжатый воздух компрессор, транспортный рукав с гасителем скорости, автономный смеситель принудительного действия и затирочную машину. Расширенные комплекты дополняются дозаторами воды и фибры, приёмным бункером с виброситом и лазерными нивелирами для контроля плоскости.
В отличие от кустарной сборки из разрозненных агрегатов, станция промышленного класса согласована по расходу воздуха, объёму камеры и производительности смесителя, что исключает простои. Например, если компрессор выдаёт 5 м³/мин, а нагнетатель рассчитан на 5.5 м³/мин, время цикла вырастает на 20 %, а дальность подачи падает. Поэтому проектирование станции начинается с подбора компрессора под конкретную модель нагнетателя.
Как устроен пневмонагнетатель — сердце станции полусухой стяжки?
Пневмонагнетатель циклического действия состоит из герметичной цилиндрической камеры объёмом 100–160 литров, верхнего загрузочного люка с быстроразъёмным уплотнением и нижнего выпускного патрубка с шиберной заслонкой. Сжатый воздух от компрессора подаётся через впускной клапан в верхнюю часть камеры, вытесняя порцию смеси в транспортный рукав. Выходной шибер управляется пневмоцилиндром или ручным рычагом. Внутри отсутствуют движущиеся части, контактирующие с абразивом, что сводит износ к уплотнительным кольцам и внутренней поверхности рукава. Пневмонагнетатель для полусухой стяжки пола K-940 с камерой 120 литров выполняет полный цикл за 25–35 секунд, обеспечивая производительность до 5 м³/ч.
Основной компромисс циклической схемы — неравномерность воздушного потока. В момент открытия шибера давление в камере кратковременно падает на 1–2 бара, что требует от компрессора быстрого восстановления. Выбирая циклический пневмонагнетатель ради простоты и ремонтопригодности, мы неизбежно жертвуем непрерывностью подачи, присущей шнековым станциям, и должны точнее синхронизировать работу оператора с ритмом выброса.
Какую роль играет компрессор в станции и как его подобрать правильно?
Компрессор снабжает пневмонагнетатель сжатым воздухом с давлением 6–8 бар и объёмным расходом, соответствующим паспорту нагнетателя — обычно 4.8–6.0 м³/мин. Поршневые модели дешевле, но дают пульсацию, вызывающую колебания скорости смеси в рукаве и риск расслоения. Винтовой компрессор с частотным регулированием поддерживает ламинарный поток, увеличивая дальность транспортировки на 20–30 м. Платой за стабильность становится более высокая цена и чувствительность к перегреву при длительной работе без перерыва. Согласно замерам на объектах, применение винтового компрессора вместо поршневого снижает процент брака по неоднородности стяжки с 4 % до 0.8 % (данные технического отчёта НИИМосстроя, 2023).
Система транспортировки раствора: шланги, гасители и насадки
Транспортный рукав внутренним диаметром 60–65 мм должен выдерживать давление до 10 бар и абразивный износ. Для этого применяют резинотканевые шланги с полиуретановым или бутадиен-нитрильным внутренним слоем. Длина рукава подбирается под этажность объекта: каждые 10 метров по горизонтали эквивалентны потере давления около 0.3 бар. Гаситель скорости на конце рукава, представляющий собой перфорированную насадку с отбойником, уменьшает кинетическую энергию струи, предотвращая разбрызгивание и уплотняя смесь непосредственно перед укладкой.
Обратная сторона медали длинных рукавов — накопление конденсата в нижних точках. При работе в холодное время года без подогрева это приводит к образованию ледяных пробок. Практика показала, что на каждые 30 метров рукава необходимо устанавливать промежуточный влагоотделитель с автоматическим сбросом, если температура окружающего воздуха ниже +5 °C.
Совет эксперта
Перед наращиванием рукава обязательно проверьте внутренний диаметр соединительных муфт. Сужение даже на 5 мм создаёт турбулентность, снижающую дальность подачи на 15–20 метров и провоцирующую преждевременный износ рукава в месте стыка.
Затирочное оборудование: как формируется идеальная поверхность
После укладки и уплотнения полусухой смеси виброрейкой в дело вступают затирочные машины — однороторные или двухроторные «вертолёты». На первом этапе используют диск диаметром 600–900 мм для грубого выравнивания и закрытия пор, на втором — лопасти для финишного глянцевания. Скорость вращения ротора варьируется от 60 до 140 об/мин. Механизированная затирка повышает поверхностную прочность на 30–40 % по сравнению с ручным железнением, так как создаёт уплотнённый слой толщиной 2–3 мм с минимальной пористостью.
Двухроторные машины с перекрытием зон обработки производительнее, но их вес (до 120 кг) требует дополнительного оператора для удержания на этапе черновой затирки, когда раствор ещё не набрал структурной прочности. Выбирая высокопроизводительную затирочную технику ради скорости, мы неизбежно жертвуем манёвренностью в углах и узких коридорах, где приходится применять лёгкие однороторные модели или ручные гладилки.
Какие смесители и дозаторы входят в состав станции для полусухой стяжки?
Принудительный бетоносмеситель с горизонтальным валом и лопастями обеспечивает гомогенность смеси при низком В/Ц. Объём замеса подбирают кратным объёму камеры пневмонагнетателя: для 120-литрового нагнетателя оптимален смеситель на 180–200 литров готовой смеси. Дозатор воды с электромагнитным клапаном и расходомером отмеряет воду с точностью ±0.5 литра, что критически важно для жёстких смесей. Станция высокого уровня оснащается весовым дозатором цемента и песка, исключающим человеческий фактор при загрузке компонентов. По данным лаборатории «Стройэксперт», автоматическое дозирование снижает разброс прочности стяжки в пределах одного объекта с 18 % до 4 %.
Целостная работа станции: пошаговый цикл укладки
Цикл начинается с загрузки отдозированных песка, цемента и фибры в смеситель, где добавляется вода с пластификатором. Через 90–120 секунд перемешивания готовая смесь выгружается в приёмный бункер пневмонагнетателя. После герметизации люка оператор открывает воздушный клапан — камера наддувается до 6–7 бар, и при открытии шибера порция смеси выталкивается в рукав. На выходе гаситель распределяет раствор полосой, которую рабочий разравнивает прави́лом по маякам. Сразу за укладкой следует уплотнение виброрейкой, а через 2–3 часа, когда поверхность выдерживает вес человека, — черновая затирка диском. Финишное глянцевание лопастями проводят через 5–6 часов. Весь цикл для захватки 200 м² бригада из трёх человек выполняет за 8–10 часов.
Эволюционный путь: как механизировали полусухую стяжку
Ещё в начале 2000-х стяжку выполняли с помощью гравитационных бетономешалок, вёдер и носилок. Подъём раствора на этаж осуществлялся краном в бадьях или вручную по лестницам. Качество поверхности полностью зависело от опыта мастера: перепады по плоскости достигали 15–20 мм, трещины от усадки заделывали дополнительным слоем наливного пола. Первые пневмонагнетатели с ручной загрузкой появились в России около 2010 года, но требовали производительного компрессора, что сдерживало распространение.
Тупиковым направлением стали вакуумные установки непрерывного действия с роторными шлюзами: абразивная смесь за 50–70 циклов истирала ротор до потери герметичности. Шнековые нагнетатели с водяным охлаждением пробовали внедрить для полусухих смесей, но высокая жёсткость приводила к заклиниванию шнека и перегреву статора. Современная станция с циклическим пневмонагнетателем и винтовым компрессором решила проблему износа, исключив контакт движущихся частей с абразивом, и одновременно обеспечила экономичную доставку на высоту до 50 метров.
Инженерные нюансы: под капотом станции полусухой стяжки
Малоизвестный факт: геометрия внутренней камеры пневмонагнетателя — не просто цилиндр. Для снижения налипания смеси стенки выполняют с конусностью 4–5 градусов, а нижнее днище снабжают полиуретановой футеровкой, снижающей коэффициент трения до 0.18. Угол наклона выходного патрубка в 45 градусов относительно вертикали обеспечивает ламинарное истечение смеси без образования обратных завихрений.
Второй нюанс: ресивер компрессора объёмом не менее 270 литров выполняет функцию демпфера, сглаживая скачки давления при открытии шибера. Без достаточного ресивера каждый выброс смеси сопровождается просадкой давления на 3–4 бара, что сокращает дальность и увеличивает время цикла на 5–8 секунд.
Третий момент: фибру из полипропилена длиной 12–18 мм нельзя добавлять в сухую смесь до воды — она электризуется и образует комки. Правильная последовательность: вода, пластификатор, перемешивание 30 секунд, затем фибра и только потом цемент с песком.
Совет эксперта
Контролируйте влажность песка перед замесом ареометром. Естественная влажность 3–5 % сокращает потребность в воде затворения на 1.2–1.8 литра на 100 кг цемента. Без учёта этого вы рискуете превысить оптимальное В/Ц и получить трещиноопасную стяжку.
Взгляд с другой стороны: самый сильный аргумент против комплексной станции полусухой стяжки
Противники комплексной механизации утверждают, что для объектов площадью менее 300 м² экономически целесообразнее применять ручной труд с отдельно стоящей бетономешалкой и арендованным компрессором. Стоимость доставки и монтажа полноценной станции, включающей смеситель, нагнетатель и компрессор, действительно может превышать 15–20 тысяч рублей в смену, что при малых объёмах приближает себестоимость к традиционной укладке.
Этот аргумент справедлив, если не учитывать косвенные издержки ручной укладки: брак по плоскости, достигающий 12 % по данным контрольных обмеров, требует дополнительного выравнивающего слоя; неравномерная плотность ведёт к снижению прочности на отрыв от основания; срыв сроков смежниками из-за медленной готовности пола. В итоге на горизонте года бригада, инвестировавшая в собственную станцию, получает на 30 % меньше рекламаций и сокращает сроки сдачи объектов. В малоэтажном сегменте действительно можно работать без автоматического дозатора, но пневмонагнетатель с компрессором оправдывают себя даже на 150 м², так как кратно ускоряют подачу и уплотнение.
Сравнение типовых конфигураций станций для полусухой стяжки
Выбор конфигурации зависит от объёмов работ и бюджета. Ниже сравниваются три распространённых комплекта: базовая станция с циклическим нагнетателем 120 л, облегчённая с малым нагнетателем 80 л и высокопроизводительный стационарный комплекс с непрерывным смесителем и ленточным транспортёром.
| Параметр | Станция с K-940 (120 л) | Малая станция (80 л) | Стационарный комплекс |
|---|---|---|---|
| Производительность, м³/ч | 4–5 | 2–2.5 | 6–8 |
| Дальность подачи (гориз./верт.) | 150 м / 50 м | 70 м / 25 м | не ограничена (лента) |
| Потребность в компрессоре | 5–5.5 м³/мин | 2.5–3 м³/мин | не требуется |
| Время развёртывания | 10–15 мин | 5–10 мин | 2–3 часа |
| Численность бригады | 3–4 чел. | 2–3 чел. | 4–5 чел. |
Технические характеристики типовой станции полусухой стяжки
| Компонент / Параметр | Значение |
|---|---|
| Объём камеры нагнетателя | 120 л |
| Рабочее давление | 6–8 бар |
| Расход воздуха компрессора | 5.0–5.5 м³/мин |
| Длина транспортного рукава (штатная) | 30 м + секции по 10 м |
| Диаметр рукава внутренний | 65 мм |
| Объём смесителя | 200 л по загрузке / 140 л готовой смеси |
| Мощность компрессора (эл./диз.) | 22–30 кВт / 35–45 л.с. |
| Затирочная машина (диск/лопасти) | 900 мм / 4 лопасти по 350 мм |
Как выбрать комплектацию станции под конкретные задачи?
Определяющий фактор — высота и удалённость места укладки. Если объект выше 5 этажа, необходим пневмонагнетатель с рабочим давлением не ниже 7 бар и компрессор с производительностью на 10 % выше паспортной. Для стеснённых условий (подвалы, паркинги) важна манёвренность затирочной машины, поэтому предпочтение отдают однороторным моделям с шириной захвата 600 мм. Второй критерий — требуемая прочность стяжки: при нагрузках свыше 300 кг/м² применяют базальтовую фибру длиной 18 мм и увеличивают долю цемента до 420 кг/м³ смеси, что требует более мощного смесителя с усиленным редуктором.
Как обслуживать станцию, чтобы продлить ресурс узлов?
Ежедневно промывают камеру нагнетателя и продувают рукав. Раз в неделю разбирают шиберный узел, очищают от цементного камня и смазывают графитовой смазкой. Компрессорное масло меняют каждые 500 моточасов, воздушный фильтр — каждые 250 часов. Транспортный рукав через 400 циклов переворачивают на 180 градусов для равномерного износа нижней стенки. Пренебрежение регламентом сокращает срок службы нагнетателя на 30–40 %.
Совет эксперта
Никогда не храните станцию с остатками смеси в камере даже на ночь — гидратация цемента продолжается, и к утру вы получите монолитный камень, удалить который можно только отбойным молотком с риском повредить стенки.
Практические мини-кейсы внедрения станции
Ситуация: 12-этажный жилой дом, 900 м² стяжки толщиной 65 мм, срок 14 дней. Ручная подача требовала 8 человек и двух смен, риск не уложиться в график составлял 60 %.
Решение: развернули станцию с пневмонагнетателем 120 л, винтовым компрессором 5.5 м³/мин и двухроторной затирочной машиной.
Результат: укладку завершили за 10 рабочих смен силами 4 человек, отклонения по плоскости по СНиП 3.04.01-87 не превысили 2 мм, прочность на сжатие на 28 сутки — 23.4 МПа.
Второй кейс: реконструкция торгового центра, стяжка по кабельному тёплому полу.
Проблема: пустоты вокруг греющего кабеля приводили к локальному перегреву и выходу системы из строя.
Применена станция с гасителем скорости особой конструкции, обеспечивающей заполнение пустот без избыточного давления.
Тепловизионный контроль после прогрева показал разброс температур по поверхности не более 1.5 °C, что соответствовало требованиям DIN EN 1264.
Экономическая логика: когда оборудование для полусухой стяжки окупает вложения
Приобретение полной станции — компрессор, пневмонагнетатель, смеситель, затирочная машина — обходится в сумму около 850 000 – 1 200 000 рублей (по курсу ЦБ РФ на II квартал 2025). При загрузке 800 м² в месяц экономия на оплате труда (минус 2 человека) и ускорение оборота позволяют выйти на окупаемость за 5–7 месяцев. Дополнительный источник экономии — сокращение расхода цемента на 8–10 % благодаря точному дозированию воды и отсутствию перерасхода на исправление брака.
Грамотно скомплектованная станция исключает хаотичную логистику материалов на этаже, превращая укладку стяжки в поточный технологический процесс. Именно в этом кроется главное преимущество комплексного подхода: не в мощности отдельного агрегата, а в предсказуемости конечного результата. Ровный пол с заявленной прочностью становится не удачей опытного бригадира, а закономерным итогом работы системы, где каждый узел просчитан и согласован с остальными. Всё больше застройщиков и подрядчиков переходят на оборудование для полусухой стяжки заводской комплектации, предпочитая единожды вложиться в качество, чем годами исправлять усадочные трещины и скрипы. Рынок продажи строительного оборудования подтверждает эту тенденцию стабильным спросом на полные станции, а не на разрозненные узлы.
Часто задаваемые вопросы о станциях полусухой стяжки
Да, при условии строгого соответствия расходных и напорных характеристик. Главное правило — компрессор должен иметь производительность на 10–15 % больше паспортного расхода нагнетателя, а ресивер — объём не менее 270 л. Адаптация разномастных компонентов требует монтажа переходных фланцев и проверки синхронизации по давлению.
Среднее потребление при работе электрического винтового компрессора 30 кВт, смесителя 5.5 кВт и затирочной машины 4 кВт составляет около 240 кВт·ч за 8-часовую смену с учётом цикличности. Дизельный компрессор расходует около 40–45 литров топлива в смену.
Полипропиленовая фибра 12 мм предотвращает пластическую усадку, базальтовая 18 мм дополнительно повышает прочность на растяжение при изгибе на 15–20 %. Для жилых помещений достаточно полипропилена, для промышленных полов с нагрузкой более 500 кг/м² комбинируют оба типа.
При наличии магистрального водопровода с давлением 2–3 бара внешний насос не требуется — достаточно электромагнитного клапана. При работе от ёмкости необходим самовсасывающий насос с производительностью 40–60 л/мин и давлением 3 бар.
Поликарбоксилатный пластификатор в дозировке 0.6–0.8 % от массы цемента придаёт смеси тиксотропность: при вибрации она временно разжижается, заполняя все пустоты, а в покое быстро восстанавливает жёсткость. Без пластификатора достичь требуемой удобоукладываемости при В/Ц 0.38 невозможно.
